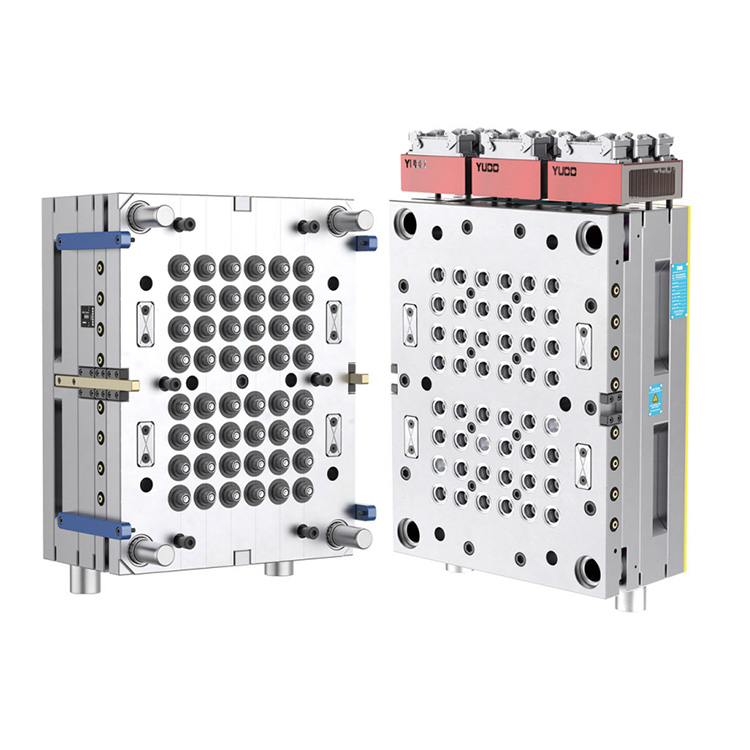
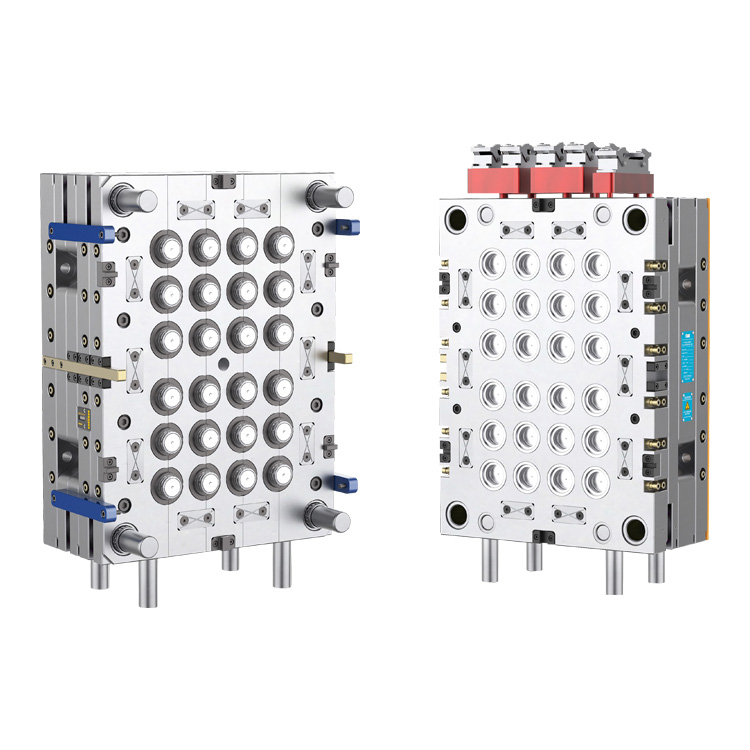
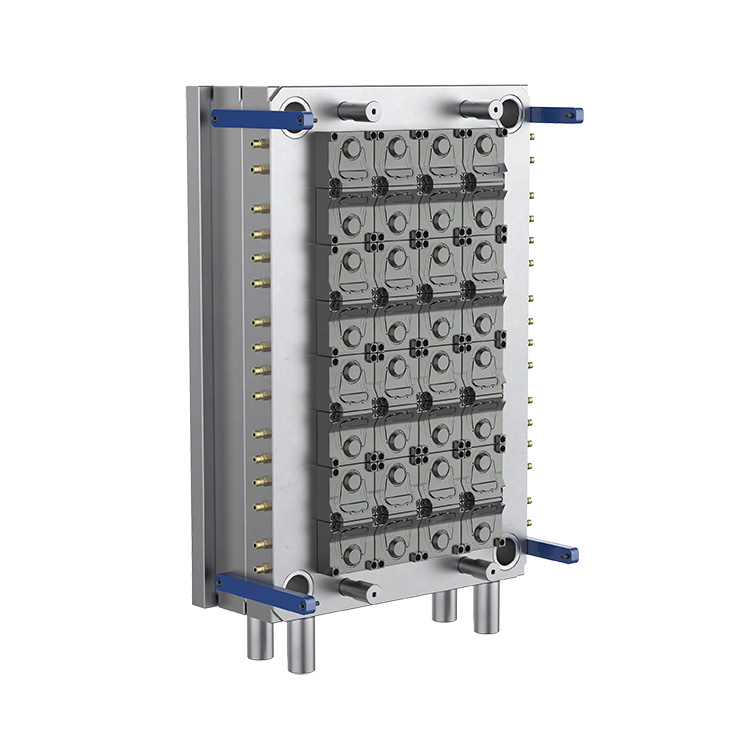
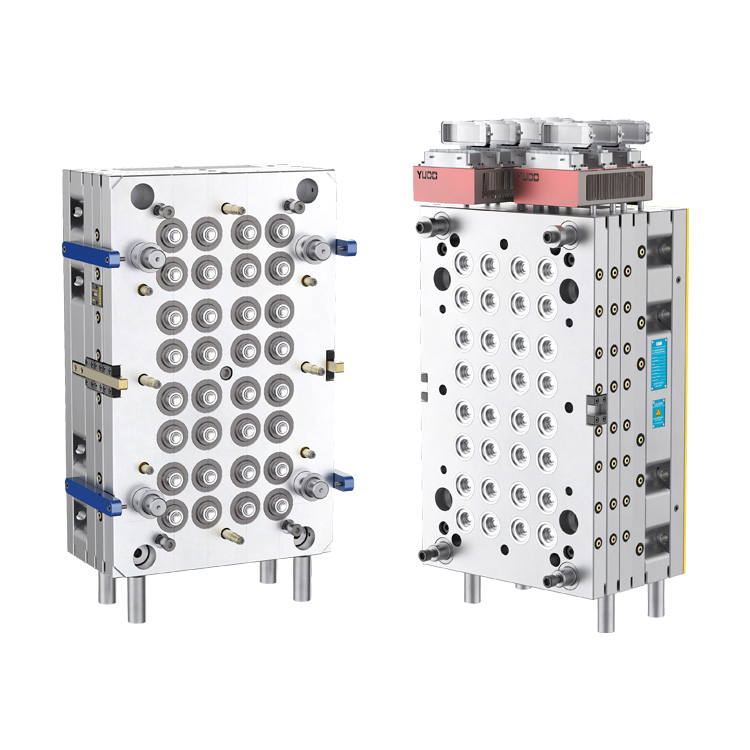
Daelong, ein in China ansässiger Hersteller von Spritzgussformen mit über 30 Jahren Branchenerfahrung, bietet Präzisionswerkzeuglösungen für die Massenproduktion von Kunststoffverpackungen. DerHaustier-Vorformling mit 96 Mulden und 29/25-Hals und Nadelverschlussist für die anspruchsvolle Herstellung von PET-Preforms konzipiert und kombiniert ein Layout mit hoher Kavität, ein kontrolliertes Heißkanalsystem und die Kompatibilität mit automatisierten Produktionsanlagen, um eine konsistente Produktion für Anwendungen in der Getränke-, Lebensmittel- und täglichen Chemieverpackung zu unterstützen.
Eine Hochleistungs-PET-Preform-Form wirkt sich direkt auf die Produktionseffizienz, die Dimensionskonsistenz, die Materialausnutzung und die Qualität der nachgelagerten Flaschen aus. Eine Konfiguration mit 96 Kavitäten ermöglicht es Herstellern, in jedem Einspritzzyklus mehrere Vorformlinge herzustellen, während ein Heißkanalsystem mit Nadelverschluss die Steuerung der Schmelzezufuhr an einzelnen Anschnitten unterstützt. Für Hersteller, die kompatible Nestal-Spritzgießmaschinen und eine Fünf-Stationen-Roboterautomatisierung verwenden, kann das richtige Formendesign eine stabile, wiederholbare Produktion unterstützen. In diesem Artikel werden die Funktionsprinzipien der Form, wichtige Materialauswahlen, technische Vorteile, Auswahlkriterien, Wartungsanforderungen und praktische Überlegungen zur Bewertung einer Investition in eine PET-Preformform mit hoher Kavität erläutert.
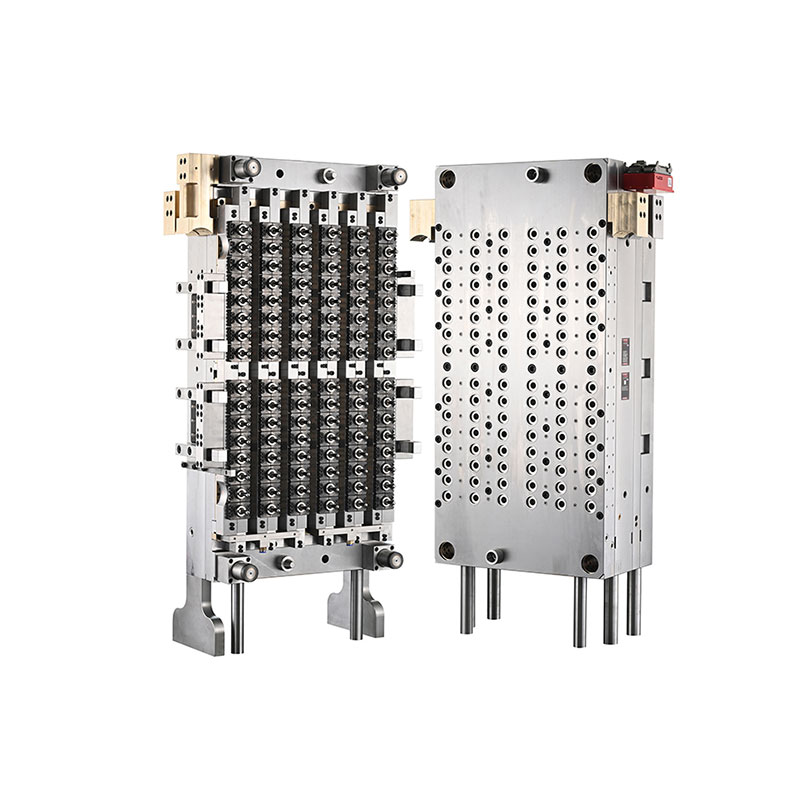
Bei PET-Preforms handelt es sich um spritzgegossene Bauteile, die anschließend erneut erhitzt und durch Streckblasen zu Flaschen oder anderen Behältern geformt werden. Ihre Abmessungen, Materialverteilung, Halsgeometrie und Oberflächenbeschaffenheit beeinflussen die Leistung der fertigen Verpackung.
Eine Form mit 96 Kavitäten enthält 96 einzelne Kavitätenpositionen, sodass ein richtig konfiguriertes Spritzgießsystem bis zu 96 Vorformlinge in einem vollständigen Formzyklus formen kann. Diese Anordnung eignet sich besonders für Hersteller, die eine erhebliche Produktionskapazität anstreben, ohne auf zahlreiche separate Formmaschinen angewiesen zu sein.
Die 29/25-Halsspezifikation gibt das beabsichtigte Hals-Finish-Design an. Käufer sollten vor der Bestellung das genaue Gewindeprofil, die Dichtungsabmessungen, die Verschlusskompatibilität und die relevante Halsendzeichnung bestätigen. Diese Details bestimmen, ob der fertige Vorformling für den vorgesehenen Verschluss- und Flaschenblasprozess geeignet ist.
Den Produktinformationen von Daelong zufolge ist diese Form für Nestal-Spritzgießmaschinen konzipiert, die mit einem Fünf-Stationen-Robotersystem ausgestattet sind. Die tatsächliche Kompatibilität sollte anhand des Maschinenmodells, der Plattenabmessungen, der Einspritzkapazität und der Automatisierungskonfiguration des Käufers bestätigt werden.
Beim Spritzgießen mit großen Kavitäten ist die gleichmäßige Verteilung von geschmolzenem PET über alle Kavitäten eine große technische Herausforderung. Schwankungen der Schmelzetemperatur, des Drucks, des Fließwiderstands oder der Angussleistung können zu Unterschieden im Gewicht, im Aussehen und in der Maßhaltigkeit der Vorformlinge führen.
Ein Nadelverschluss-Heißkanalsystem verwendet einen beweglichen Ventilstift, um das Öffnen und Schließen des Angusses zu steuern. Das System ist so konzipiert, dass es den Schmelzeeintritt in jede Kavität steuert und bei korrekter Konstruktion, Wartung und Synchronisierung mit dem Einspritzprozess zu saubereren Angussbereichen und einer gleichmäßigeren Füllung beitragen kann.
Daelong spezifiziert für dieses Modell ein Nadelverschluss-Heißkanalsystem der PC-VG-Serie. Die Endergebnisse hängen vom Gesamtdesign des Heißkanals, dem Zustand der Ventilnadel, der Temperatursteuerung, den Einspritzeinstellungen, der Kühlleistung und der Vorbereitung des PET-Harzes ab. Käufer sollten einen Formversuch und eine Musterbewertung anfordern, um die Leistung unter ihren tatsächlichen Betriebsbedingungen zu überprüfen.
Die Materialauswahl ist für eine PET-Vorformlingform mit großer Kavität von entscheidender Bedeutung, da einzelne Komponenten unterschiedlichen Kombinationen von Hitze, Druck, Reibung und wiederholter mechanischer Bewegung ausgesetzt sind. Geeignete Werkzeugstähle und Heißkanalmaterialien tragen zur Dimensionsstabilität, Verschleißfestigkeit und einem zuverlässigen Langzeitbetrieb bei.
Die folgende Tabelle fasst die von Daelong für diese Form veröffentlichten Materialien und technischen Informationen zusammen.
| Komponente | Angegebenes Material | Veröffentlichte Härte | Technischer Zweck |
|---|---|---|---|
| Hohlraum und Kern | Deutschland 2316 Stahl | HRC 42–45; Präzisionshärtung bis HRC 50–54 | Bildet die Geometrie des Vorformlings und unterstützt die Verschleißfestigkeit |
| Halsring | Deutschland 2316 Stahl | HRC 45–50 | Bildet den Halsabschluss und die Verschlussschnittstelle |
| Ventilnadel | Japan SKD51 Stahl | HRC 58–60 | Steuert das Öffnen und Schließen des Tors |
| Heißkanaldüse | US-amerikanisches Berylliumkupfer | HRC 37 | Unterstützt die Wärmeübertragung in der Düsenbaugruppe |
| Verteilerplatte | H13-Stahl | HRC 35–38 | Unterstützt die Struktur des Heißkanalverteilers |
| Grundplatte | P20 Werkzeugstahl | HRC 27–32 | Bietet strukturelle Unterstützung für die Formbaugruppe |
Hinweis: Die oben genannten Härtewerte entsprechen den veröffentlichten Spezifikationen auf der Produktseite. Käufer sollten die endgültigen Materialzertifikate, den Wärmebehandlungszustand, die Komponentenspezifikationen und die Inspektionsprotokolle in der genehmigten technischen Dokumentation bestätigen.
Daelong meldet außerdem Bearbeitungstoleranzen von 0,003–0,005 mm, eine Austauschbarkeit der Komponenten von bis zu 90 % und eine Konzentrizität der Vorformlingswandstärke von ±0,0075 mm bei L = 100 mm. Dies sind wichtige technische Bewertungspunkte; Ihre Messmethoden, Prüforte und Abnahmekriterien sollten vor der Produktionsabnahme vereinbart werden.
Der Hauptvorteil einer Konfiguration mit 96 Kavitäten besteht in der Fähigkeit, in jedem Zyklus viele Vorformlinge zu formen. In Kombination mit einer Einspritzmaschine geeigneter Größe, ausgewogener Befüllung, effektiver Kühlung und automatisierter Handhabung kann dieses Layout Herstellern dabei helfen, ihre Produktion zu steigern und gleichzeitig die Produktionsfläche besser zu nutzen.
Die tatsächliche Anzahl der pro Stunde produzierten akzeptablen Vorformlinge hängt jedoch von der Zykluszeit, der Maschinenverfügbarkeit, der Prozessstabilität, der geplanten Wartung und dem Prozentsatz der Ausschussteile ab. Die Produktionsplanung sollte daher auf verifizierten Versuchsdaten und nicht nur auf der Anzahl der Kavitäten basieren.
Gleichbleibendes Preform-Gewicht, gleichbleibende Halsabmessungen und gleichbleibende Wandstärke sind für das nachfolgende Streckblasen unerlässlich. Unterschiede zwischen den Kavitäten können zu einer ungleichmäßigen Materialverteilung, einer inkonsistenten Flaschenfestigkeit oder erhöhten Ausschussraten führen.
Ein ausgereifter Heißkanal, präzise gefertigte Formkomponenten und eine ausgewogene Kühlung können dazu beitragen, diese Schwankungen zu reduzieren. Routinemäßige Probenentnahmen und die Identifizierung von Hohlräumen sind nützlich, um Probleme zu erkennen, bevor sie sich auf eine große Produktionscharge auswirken.
Daelong identifiziert eine austauschbare Hohlraumstruktur als einen der technischen Vorteile der Form. Austauschbare Komponenten können eine gezielte Wartung vereinfachen, da ein verschlissener oder beschädigter Abschnitt gewartet werden kann, ohne dass die gesamte Formbaugruppe ausgetauscht werden muss.
Käufer sollten den tatsächlichen Austauschbarkeitsbereich, die Ersatzteilverfügbarkeit, die Austauschverfahren und die Anforderungen an die Maßüberprüfung bestätigen. Diese Details helfen Wartungsteams, Ausfallzeiten abzuschätzen und entsprechende Ersatzbestände vorzubereiten.
Bei der Hochgeschwindigkeitsherstellung von Preforms kommt es nicht nur auf die Einspritzleistung an. Handhabungs-, Kühl-, Förder-, Inspektions- und nachgeschaltete Blasgeräte des Roboters müssen zusammenarbeiten. Die Kompatibilität mit dem vorgesehenen Automatisierungssystem trägt dazu bei, die manuelle Handhabung zu reduzieren und unterstützt einen vorhersehbareren Produktionsablauf.
Die 29/25-Halsausführung und die Anordnung mit 96 Kavitäten machen diese Art von Form für Verpackungsvorgänge relevant, die große Mengen an PET-Vorformlingen erfordern. Die Eignung der fertigen Flasche hängt vom Halsdesign, dem Gewicht des Vorformlings, der Harzqualität, der Flaschengeometrie und den beabsichtigten Abfüllbedingungen ab.
Nicht jede 29/25-Halsausführung ist mit jedem Flaschenverschluss oder jeder Fülllinie austauschbar. Hersteller sollten Verschlusszeichnungen, Originalitätsmerkmale, Versiegelungsanforderungen und geltende Verpackungsstandards überprüfen, bevor sie sich auf ein Formdesign festlegen.
Die Auswahl einer Form mit großer Kavität erfordert eine Überprüfung des gesamten Produktionssystems und nicht nur einen Vergleich der Kavitätenzahlen oder Einkaufspreise. Eine technisch geeignete Form sollte zur Maschine, zum Harz, zum Flaschendesign, zum Produktionsziel und zu den im Werk verfügbaren Wartungsressourcen passen.
Weitere Produktdetails finden Sie in Daelongs PET-Preform-Form mit 96 Kavitäten und 29/25-Hals und Nadelverschluss sowie in der breiteren Palette an PET-Preform-Formlösungen.
Selbst eine präzisionsgefertigte Form erfordert regelmäßige Wartung, um eine gleichbleibende Leistung aufrechtzuerhalten. In einem System mit 96 Kavitäten kann ein kleines Problem, das mehrere Kavitäten betrifft, zu einer erheblichen Anzahl fehlerhafter Teile führen, wenn es unentdeckt bleibt.
Vorbeugende Wartung kann unerwartete Ausfallzeiten reduzieren und den Austausch von Komponenten vorhersehbarer machen. Das geeignete Wartungsintervall sollte auf Produktionsbedingungen, Harzqualität, Betriebsstunden, Inspektionsergebnissen und den Empfehlungen des Herstellers basieren.
Eine PET-Vorformlingform mit 96 Hohlräumen enthält 96 Formhohlräume und kann bis zu 96 Vorformlinge pro vollständigem Einspritzzyklus herstellen, wenn alle Hohlräume ordnungsgemäß funktionieren. Die tatsächliche Produktionsleistung hängt von der Zykluszeit, der Maschinenleistung und den Produktakzeptanzraten ab.
Die Bezeichnung 29/25 gibt die vorgesehene Hals-Finish-Konfiguration an. Die genauen Abmessungen und die Verschlussschnittstelle sollten anhand der genehmigten Konstruktionszeichnung bestätigt werden, um die Kompatibilität mit dem ausgewählten Verschluss- und Flaschendesign sicherzustellen.
Ein Nadelverschlusssystem steuert den Schmelzeeintritt durch bewegliche Verschlussnadeln. Mit geeigneten Design- und Prozesseinstellungen kann die Angusskonsistenz verbessert, eine kontrollierte Füllung unterstützt und bestimmte angussbedingte Fehler beim Spritzgießen mit hohen Stückzahlen reduziert werden.
Daelong gibt die Kompatibilität mit Nestal-Spritzgießmaschinen an, die mit einem Fünf-Stationen-Robotersystem ausgestattet sind. Das genaue Maschinenmodell und die Schnittstellenanforderungen sollten vor der Bestellung bestätigt werden, einschließlich Schließkraft, Einspritzkapazität, Plattenabmessungen und Automatisierungsdetails.
Zu den veröffentlichten Spezifikationen gehören Deutschland 2316-Stahl für Hohlraum, Kern und Halsring; Japan SKD51-Stahl für die Ventilnadel; Berylliumkupfer für die Heißkanaldüse; H13-Stahl für die Verteilerplatte; und P20-Werkzeugstahl für die Grundplatte. Die endgültigen Material- und Härteanforderungen sollten in der Kaufspezifikation bestätigt werden.
Hersteller sollten für ausgeglichene Heißkanaltemperaturen, geeignete Einspritzparameter, effektive Kühlung und saubere Formoberflächen sorgen. Regelmäßige Probenahmen jeder Kavität und vorbeugende Wartung tragen dazu bei, Abweichungen zu erkennen, bevor sie zu großflächigem Ausschuss führen.
Geben Sie die Halsendzeichnung, das Gewicht und die Abmessungen des Vorformlings, die beabsichtigte Flaschenanwendung, das Modell der Spritzgießmaschine, das Produktionsziel, die Harzspezifikationen, die Automatisierungsanforderungen und den bevorzugten Lieferplan an. Diese Angaben helfen dem Hersteller, die Kompatibilität zu bewerten und einen genaueren Vorschlag zu erstellen.
Eine PET-Vorformlingform mit 96 Kavitäten und einem Nadelverschlusssystem kann eine wertvolle Investition für Verpackungshersteller sein, die eine hohe Produktionskapazität, wiederholbare Vorformqualität und Kompatibilität mit automatisierten Spritzgussvorgängen suchen. Sein langfristiger Wert hängt von präziser Technik, geeigneten Materialien, ausgewogener Befüllung und Kühlung, zuverlässiger Maschinenintegration und disziplinierter Wartung ab.
Daelong kombiniert seine Erfahrung in der Herstellung von Spritzgussformen mit einem Produktdesign, das für die Produktion von PET-Preforms in großen Mengen konzipiert ist. Vor einer Kaufentscheidung sollten Hersteller die technischen Zeichnungen bewerten, die Maschinenkompatibilität bestätigen und klare Akzeptanzkriterien für Formversuche und die endgültige Lieferung festlegen.
Suchen Sie nach einer zuverlässigen PET-Preform-Formlösung für Ihre Produktionslinie? Kontaktieren Sie Daelongum Ihre 29/25-Halsspezifikationen, das Preform-Design, die Maschinenkonfiguration und die Produktionsanforderungen zu besprechen. Besuchen Sie die Produktseite oder kontaktieren Sie uns, um technische Details und ein auf Ihre Fertigungsanforderungen zugeschnittenes Angebot anzufordern.